| МОК: | 10000pcs |
| Стандартная упаковка: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Срок доставки: | 25-35 work days |
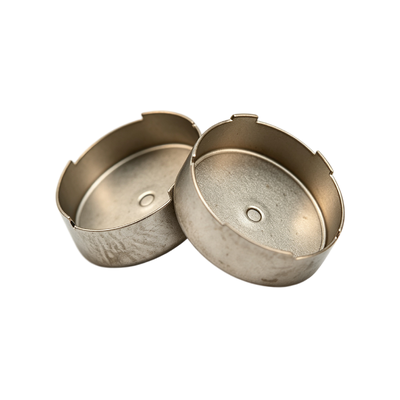
Высокоточная штамповая оснастка для глубокой вытяжки электрических корпусов на заказ разработана для точного формования металлических корпусов, защитных крышек, корпусов электрооборудования, компонентов блоков управления, корпусов датчиков и других деталей из листового металла, полученных методом глубокой вытяжки.
Инструмент, разработанный в соответствии с чертежами заказчика, 3D-САПР-файлами, образцами и спецификациями прессового оборудования, обеспечивает контролируемый поток материала в процессе глубокой вытяжки. Это помогает поддерживать постоянную толщину стенки, точность размеров, радиусы углов и общую структурную целостность для применений в корпусах электрооборудования.
| Параметр | Спецификация |
|---|---|
| Наименование продукта | Высокоточная штамповая оснастка для глубокой вытяжки на заказ |
| Применение | Корпуса электрооборудования / Металлические корпуса |
| Тип штампа | Штамп для глубокой вытяжки / Штамп для прогрессивной глубокой вытяжки / Комбинированный штамп |
| Процесс формования | Глубокая вытяжка / Многоступенчатая вытяжка / Штамповка |
| Вторичные операции | Обрезка / Прошивка / Пробивка / Гибка / Формование |
| Материал заготовки | Холоднокатаная сталь / Нержавеющая сталь / Алюминий / Медь |
| Материал инструмента | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Точность штампа | До примерно 0,003 мм для соответствующих элементов |
| Допуск продукта | Согласно чертежу и конструкции продукта |
| Толщина материала | Индивидуально в зависимости от применения |
| Форма корпуса | Круглая / Квадратная / Прямоугольная / Ступенчатая / Индивидуальная |
| Полость | Одноместная / Многоместная |
| Испытательный пресс | 25-180 тонн, в зависимости от требований к оснастке |
| Оборудование для обработки | ЧПУ / Электроэрозионная обработка / Проволочная электроэрозионная обработка / Шлифование / Фрезерование |
| Программное обеспечение для проектирования | AutoCAD / SolidWorks / UG / PROE |
| Обработка поверхности | Полировка / Покрытие / Гальванизация / Индивидуальная |
| Срок службы инструмента | Индивидуально в зависимости от материала, геометрии и объема производства |
| Первый пробный образец | Доступен для проверки заказчиком |
| OEM / ODM | Поддерживается |
| Минимальный объем заказа | 1 комплект |
| Упаковка | ПЭ-пленка + экспортный деревянный ящик |
| Доставка | Примерно 7-35 дней, в зависимости от проекта |
| Оплата | T/T / L/C |
Технические характеристики зависят от проекта. Окончательная конструкция штампа, допуски, мощность пресса, толщина материала и требования к сроку службы инструмента подтверждаются в ходе инженерного анализа.
Корпуса электрооборудования часто требуют сочетания глубоких стенок, малых радиусов углов, монтажных элементов, отверстий, фланцев, рельефных структур и контролируемых размерных соотношений. Поэтому правильное проектирование штампа имеет решающее значение для стабильного производства.
METS оценивает следующие факторы при разработке инструмента:
Заготовка должна плавно поступать в полость штампа во время вытяжки. Чрезмерное сопротивление может вызвать утонение или растрескивание, в то время как недостаточный контроль может привести к образованию складок или нестабильности размеров.
Для более глубоких корпусов электрооборудования вместо того, чтобы прилагать всю глубину за одну операцию, можно использовать несколько операций вытяжки. Многоступенчатая вытяжка помогает распределить деформацию и улучшить стабильность формования.
Радиусы пуансона и матрицы оптимизируются в соответствии с типом материала, толщиной, геометрией корпуса и глубиной вытяжки, чтобы уменьшить локальные напряжения.
Соответствующее давление прижимной шайбы помогает контролировать поток материала и уменьшать образование складок, избегая при этом чрезмерного сопротивления, которое может привести к разрушению материала.
Правильный зазор важен для точности размеров, потока материала, износа инструмента и качества конечной поверхности.
Дополнительные операции, такие как обрезка, прошивка, пробивка, тиснение, гибка и формование фланцев, могут быть включены в решение для инструмента в соответствии с конструкцией корпуса электрооборудования.
METS является интегрированным производителем, объединяющим проектирование штампов, прецизионное производство инструмента, штамповку, глубокую вытяжку и производство индивидуальных металлических компонентов.
DC53 подходит для требовательных операций штамповки и формования, где требуется повышенная износостойкость и ударная вязкость. Он может быть выбран для штампов корпусов электрооборудования, требующих стабильных размерных характеристик при повторяющемся производстве.
SKD11 и D2 являются распространенными инструментальными сталями для штамповки и формования. Они подходят для компонентов, требующих хорошей износостойкости и стабильности размеров.
Быстрорежущие инструментальные стали, такие как SKH-9 и SKH-51, могут рассматриваться для зон с высоким износом или для конкретных режущих и формовочных компонентов.
Материалы на основе карбида вольфрама, такие как YG15 и YG20, могут использоваться для отдельных компонентов штампов с высоким износом в соответствии с требованиями к формованию и производству.
Окончательный выбор материала определяется в зависимости от материала заготовки, геометрии, объема производства, нагрузки при формовании, условий износа и требуемого срока службы инструмента.
METS имеет опыт изготовления оснастки для ящиков из нержавеющей стали и формования листового металла. Прогрессивный штамп для глубокой вытяжки или формования может интегрировать операции вытяжки, обрезки и прошивки для производства готового корпуса с постоянными размерами.
Для легких корпусов электрооборудования алюминий может обрабатываться методом прецизионной глубокой вытяжки и прогрессивной оснастки. Процесс формования может быть оптимизирован в соответствии с маркой алюминия, толщиной, глубиной вытяжки, радиусом угла, смазкой и требованиями к потоку материала.
METS поставляет прецизионные штампованные и полученные методом глубокой вытяжки металлические оболочки для датчиков, с настраиваемыми отверстиями, монтажными элементами и структурными деталями.
Оснастка METS для глубокой вытяжки также может применяться для цилиндрических металлических оболочек и корпусов. Многоступенчатая глубокая вытяжка используется, когда требуемая глубина или геометрия не могут быть эффективно получены за одну операцию вытяжки.
Корпуса электрооборудования требуют большего, чем простое формование листового металла. Оснастка должна контролировать поток материала, точность размеров, толщину стенки, геометрию углов и вторичные элементы на протяжении всего процесса формования.
METS разрабатывает индивидуальные штампы для глубокой вытяжки с учетом фактических производственных требований к корпусу электрооборудования. Начиная с первоначального чертежа САПР, инженеры могут оценить глубину вытяжки, толщину материала, марку материала, коэффициент вытяжки, радиус угла, зазор между пуансоном и матрицей, требования к прижимной шайбе, количество стадий вытяжки, требования к обрезке, элементы прошивки и пробивки, спецификации прессового оборудования, объем производства и ожидаемый срок службы инструмента.
Правильно спроектированный штамп для глубокой вытяжки может сократить ненужные вторичные операции и повысить стабильность производства. Для производителей корпусов электрооборудования это может помочь достичь:
Стабильные размеры → Надежная сборка → Стабильное формование → Снижение вариативности производства
METS поддерживает полный процесс разработки инструмента, включая проверку дизайна, обработку, сборку, пробное производство, проверку образцов, модификацию и окончательную доставку.
METS предоставляет индивидуальные решения для штампов глубокой вытяжки в соответствии с:
METS проводит инспекцию на всех этапах разработки инструмента.
В опубликованной информации METS о инструментах указано, что вставки штампа могут быть обработаны с точностью до ± 0,002 мм в соответствующих случаях, в то время как допуски на размеры продукта устанавливаются в соответствии с чертежом заказчика и структурой продукта.
После окончательной проверки штамп для глубокой вытяжки защищается от влаги, коррозии и повреждений при транспортировке.
Соответствующий способ доставки может быть выбран в зависимости от размеров и веса инструмента, пункта назначения, требований к доставке и предпочтений заказчика.
Да. METS предоставляет индивидуальные инструменты на основе 2D-чертежей, 3D-САПР-файлов, физических образцов или подробных технических спецификаций.
Типичные материалы заготовок включают холоднокатаную сталь, нержавеющую сталь, алюминий, медь и другие подходящие листовые металлы. Выбор материала зависит от прочности, коррозионной стойкости, проводимости, веса и требований к формованию корпуса электрооборудования.
Да. Инструмент может быть разработан для круглых, цилиндрических, квадратных, прямоугольных, ступенчатых, фланцевых и других индивидуальных корпусных геометрий.
Да. Вытяжка, обрезка, пробивка, прошивка, гибка, тиснение и другие вторичные операции могут быть интегрированы в зависимости от структуры продукта.
Да. Инструмент может быть разработан в соответствии со спецификациями пресса заказчика, включая рабочую область, ход, тоннаж, высоту закрытия и другие соответствующие параметры.
В зависимости от применения METS может использовать DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 и другие подходящие инструментальные материалы.
Точность зависит от элемента, материала, геометрии, метода обработки и требуемого допуска. Опубликованная информация METS об инструментах для глубокой вытяжки указывает на высокоточную обработку до примерно 0,003 мм для соответствующих элементов штампа.
Да. Испытательная штамповка может быть организована после сборки инструмента, чтобы заказчики могли проверить размеры, качество формования и совместимость сборки перед окончательным утверждением.
Срок доставки зависит от сложности штампа, материала, размера, количества стадий формования и требований заказчика. На страницах продуктов METS обычно указывается примерно 7-35 дней для проектов индивидуальных инструментов.
Да. METS интегрирует проектирование и производство штампов с производством штамповки, позволяя заказчикам получать оснастку и индивидуальные штампованные металлические компоненты из одного источника производства.
Да. Услуги OEM и ODM доступны для индивидуальных корпусов электрооборудования, штампов для глубокой вытяжки, штампованных компонентов и связанных с ними изделий металлоформовки.
Пожалуйста, предоставьте 2D/3D чертеж или образец, материал, толщину материала, размеры корпуса, годовой или предполагаемый объем производства, требуемый допуск, обработку поверхности и спецификации прессового оборудования, если они доступны. Наша инженерная команда сможет оценить процесс формования и подготовить предложение на оснастку.
Независимо от того, нужен ли вам корпус электрооборудования из нержавеющей стали, корпус блока питания из алюминия, оболочка датчика, блок управления, корпус, связанный с двигателем, или другой индивидуальный металлический корпус, METS может разработать соответствующую оснастку для глубокой вытяжки в соответствии с вашими требованиями к продукту.
Отправьте нам ваш 2D чертеж, 3D CAD файл или физический образец для инженерного анализа и предложения на оснастку.
METS -- Производитель прецизионных штампов для глубокой вытяжки и штамповки металла
| МОК: | 10000pcs |
| Стандартная упаковка: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Срок доставки: | 25-35 work days |
Высокоточная штамповая оснастка для глубокой вытяжки электрических корпусов на заказ разработана для точного формования металлических корпусов, защитных крышек, корпусов электрооборудования, компонентов блоков управления, корпусов датчиков и других деталей из листового металла, полученных методом глубокой вытяжки.
Инструмент, разработанный в соответствии с чертежами заказчика, 3D-САПР-файлами, образцами и спецификациями прессового оборудования, обеспечивает контролируемый поток материала в процессе глубокой вытяжки. Это помогает поддерживать постоянную толщину стенки, точность размеров, радиусы углов и общую структурную целостность для применений в корпусах электрооборудования.
| Параметр | Спецификация |
|---|---|
| Наименование продукта | Высокоточная штамповая оснастка для глубокой вытяжки на заказ |
| Применение | Корпуса электрооборудования / Металлические корпуса |
| Тип штампа | Штамп для глубокой вытяжки / Штамп для прогрессивной глубокой вытяжки / Комбинированный штамп |
| Процесс формования | Глубокая вытяжка / Многоступенчатая вытяжка / Штамповка |
| Вторичные операции | Обрезка / Прошивка / Пробивка / Гибка / Формование |
| Материал заготовки | Холоднокатаная сталь / Нержавеющая сталь / Алюминий / Медь |
| Материал инструмента | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Точность штампа | До примерно 0,003 мм для соответствующих элементов |
| Допуск продукта | Согласно чертежу и конструкции продукта |
| Толщина материала | Индивидуально в зависимости от применения |
| Форма корпуса | Круглая / Квадратная / Прямоугольная / Ступенчатая / Индивидуальная |
| Полость | Одноместная / Многоместная |
| Испытательный пресс | 25-180 тонн, в зависимости от требований к оснастке |
| Оборудование для обработки | ЧПУ / Электроэрозионная обработка / Проволочная электроэрозионная обработка / Шлифование / Фрезерование |
| Программное обеспечение для проектирования | AutoCAD / SolidWorks / UG / PROE |
| Обработка поверхности | Полировка / Покрытие / Гальванизация / Индивидуальная |
| Срок службы инструмента | Индивидуально в зависимости от материала, геометрии и объема производства |
| Первый пробный образец | Доступен для проверки заказчиком |
| OEM / ODM | Поддерживается |
| Минимальный объем заказа | 1 комплект |
| Упаковка | ПЭ-пленка + экспортный деревянный ящик |
| Доставка | Примерно 7-35 дней, в зависимости от проекта |
| Оплата | T/T / L/C |
Технические характеристики зависят от проекта. Окончательная конструкция штампа, допуски, мощность пресса, толщина материала и требования к сроку службы инструмента подтверждаются в ходе инженерного анализа.
Корпуса электрооборудования часто требуют сочетания глубоких стенок, малых радиусов углов, монтажных элементов, отверстий, фланцев, рельефных структур и контролируемых размерных соотношений. Поэтому правильное проектирование штампа имеет решающее значение для стабильного производства.
METS оценивает следующие факторы при разработке инструмента:
Заготовка должна плавно поступать в полость штампа во время вытяжки. Чрезмерное сопротивление может вызвать утонение или растрескивание, в то время как недостаточный контроль может привести к образованию складок или нестабильности размеров.
Для более глубоких корпусов электрооборудования вместо того, чтобы прилагать всю глубину за одну операцию, можно использовать несколько операций вытяжки. Многоступенчатая вытяжка помогает распределить деформацию и улучшить стабильность формования.
Радиусы пуансона и матрицы оптимизируются в соответствии с типом материала, толщиной, геометрией корпуса и глубиной вытяжки, чтобы уменьшить локальные напряжения.
Соответствующее давление прижимной шайбы помогает контролировать поток материала и уменьшать образование складок, избегая при этом чрезмерного сопротивления, которое может привести к разрушению материала.
Правильный зазор важен для точности размеров, потока материала, износа инструмента и качества конечной поверхности.
Дополнительные операции, такие как обрезка, прошивка, пробивка, тиснение, гибка и формование фланцев, могут быть включены в решение для инструмента в соответствии с конструкцией корпуса электрооборудования.
METS является интегрированным производителем, объединяющим проектирование штампов, прецизионное производство инструмента, штамповку, глубокую вытяжку и производство индивидуальных металлических компонентов.
DC53 подходит для требовательных операций штамповки и формования, где требуется повышенная износостойкость и ударная вязкость. Он может быть выбран для штампов корпусов электрооборудования, требующих стабильных размерных характеристик при повторяющемся производстве.
SKD11 и D2 являются распространенными инструментальными сталями для штамповки и формования. Они подходят для компонентов, требующих хорошей износостойкости и стабильности размеров.
Быстрорежущие инструментальные стали, такие как SKH-9 и SKH-51, могут рассматриваться для зон с высоким износом или для конкретных режущих и формовочных компонентов.
Материалы на основе карбида вольфрама, такие как YG15 и YG20, могут использоваться для отдельных компонентов штампов с высоким износом в соответствии с требованиями к формованию и производству.
Окончательный выбор материала определяется в зависимости от материала заготовки, геометрии, объема производства, нагрузки при формовании, условий износа и требуемого срока службы инструмента.
METS имеет опыт изготовления оснастки для ящиков из нержавеющей стали и формования листового металла. Прогрессивный штамп для глубокой вытяжки или формования может интегрировать операции вытяжки, обрезки и прошивки для производства готового корпуса с постоянными размерами.
Для легких корпусов электрооборудования алюминий может обрабатываться методом прецизионной глубокой вытяжки и прогрессивной оснастки. Процесс формования может быть оптимизирован в соответствии с маркой алюминия, толщиной, глубиной вытяжки, радиусом угла, смазкой и требованиями к потоку материала.
METS поставляет прецизионные штампованные и полученные методом глубокой вытяжки металлические оболочки для датчиков, с настраиваемыми отверстиями, монтажными элементами и структурными деталями.
Оснастка METS для глубокой вытяжки также может применяться для цилиндрических металлических оболочек и корпусов. Многоступенчатая глубокая вытяжка используется, когда требуемая глубина или геометрия не могут быть эффективно получены за одну операцию вытяжки.
Корпуса электрооборудования требуют большего, чем простое формование листового металла. Оснастка должна контролировать поток материала, точность размеров, толщину стенки, геометрию углов и вторичные элементы на протяжении всего процесса формования.
METS разрабатывает индивидуальные штампы для глубокой вытяжки с учетом фактических производственных требований к корпусу электрооборудования. Начиная с первоначального чертежа САПР, инженеры могут оценить глубину вытяжки, толщину материала, марку материала, коэффициент вытяжки, радиус угла, зазор между пуансоном и матрицей, требования к прижимной шайбе, количество стадий вытяжки, требования к обрезке, элементы прошивки и пробивки, спецификации прессового оборудования, объем производства и ожидаемый срок службы инструмента.
Правильно спроектированный штамп для глубокой вытяжки может сократить ненужные вторичные операции и повысить стабильность производства. Для производителей корпусов электрооборудования это может помочь достичь:
Стабильные размеры → Надежная сборка → Стабильное формование → Снижение вариативности производства
METS поддерживает полный процесс разработки инструмента, включая проверку дизайна, обработку, сборку, пробное производство, проверку образцов, модификацию и окончательную доставку.
METS предоставляет индивидуальные решения для штампов глубокой вытяжки в соответствии с:
METS проводит инспекцию на всех этапах разработки инструмента.
В опубликованной информации METS о инструментах указано, что вставки штампа могут быть обработаны с точностью до ± 0,002 мм в соответствующих случаях, в то время как допуски на размеры продукта устанавливаются в соответствии с чертежом заказчика и структурой продукта.
После окончательной проверки штамп для глубокой вытяжки защищается от влаги, коррозии и повреждений при транспортировке.
Соответствующий способ доставки может быть выбран в зависимости от размеров и веса инструмента, пункта назначения, требований к доставке и предпочтений заказчика.
Да. METS предоставляет индивидуальные инструменты на основе 2D-чертежей, 3D-САПР-файлов, физических образцов или подробных технических спецификаций.
Типичные материалы заготовок включают холоднокатаную сталь, нержавеющую сталь, алюминий, медь и другие подходящие листовые металлы. Выбор материала зависит от прочности, коррозионной стойкости, проводимости, веса и требований к формованию корпуса электрооборудования.
Да. Инструмент может быть разработан для круглых, цилиндрических, квадратных, прямоугольных, ступенчатых, фланцевых и других индивидуальных корпусных геометрий.
Да. Вытяжка, обрезка, пробивка, прошивка, гибка, тиснение и другие вторичные операции могут быть интегрированы в зависимости от структуры продукта.
Да. Инструмент может быть разработан в соответствии со спецификациями пресса заказчика, включая рабочую область, ход, тоннаж, высоту закрытия и другие соответствующие параметры.
В зависимости от применения METS может использовать DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 и другие подходящие инструментальные материалы.
Точность зависит от элемента, материала, геометрии, метода обработки и требуемого допуска. Опубликованная информация METS об инструментах для глубокой вытяжки указывает на высокоточную обработку до примерно 0,003 мм для соответствующих элементов штампа.
Да. Испытательная штамповка может быть организована после сборки инструмента, чтобы заказчики могли проверить размеры, качество формования и совместимость сборки перед окончательным утверждением.
Срок доставки зависит от сложности штампа, материала, размера, количества стадий формования и требований заказчика. На страницах продуктов METS обычно указывается примерно 7-35 дней для проектов индивидуальных инструментов.
Да. METS интегрирует проектирование и производство штампов с производством штамповки, позволяя заказчикам получать оснастку и индивидуальные штампованные металлические компоненты из одного источника производства.
Да. Услуги OEM и ODM доступны для индивидуальных корпусов электрооборудования, штампов для глубокой вытяжки, штампованных компонентов и связанных с ними изделий металлоформовки.
Пожалуйста, предоставьте 2D/3D чертеж или образец, материал, толщину материала, размеры корпуса, годовой или предполагаемый объем производства, требуемый допуск, обработку поверхности и спецификации прессового оборудования, если они доступны. Наша инженерная команда сможет оценить процесс формования и подготовить предложение на оснастку.
Независимо от того, нужен ли вам корпус электрооборудования из нержавеющей стали, корпус блока питания из алюминия, оболочка датчика, блок управления, корпус, связанный с двигателем, или другой индивидуальный металлический корпус, METS может разработать соответствующую оснастку для глубокой вытяжки в соответствии с вашими требованиями к продукту.
Отправьте нам ваш 2D чертеж, 3D CAD файл или физический образец для инженерного анализа и предложения на оснастку.
METS -- Производитель прецизионных штампов для глубокой вытяжки и штамповки металла